 Esperanto
 Shqiptare
 Euskara
 Zulu
 Latinus
 Cymraeg
 தமிழ்
 Slovak
 Slovak
 Afrikaans
Категории
Свяжитесь с нами
Электронная почта:
team3@huataogroup.com
Телефон/WhatsApp:
+86-13331385676
Адрес:
№ 298 улица Чжунхуа Северная, город Шицзячжуан, Китай.

RP Графитовый электрод
- Подробности о продукте
-
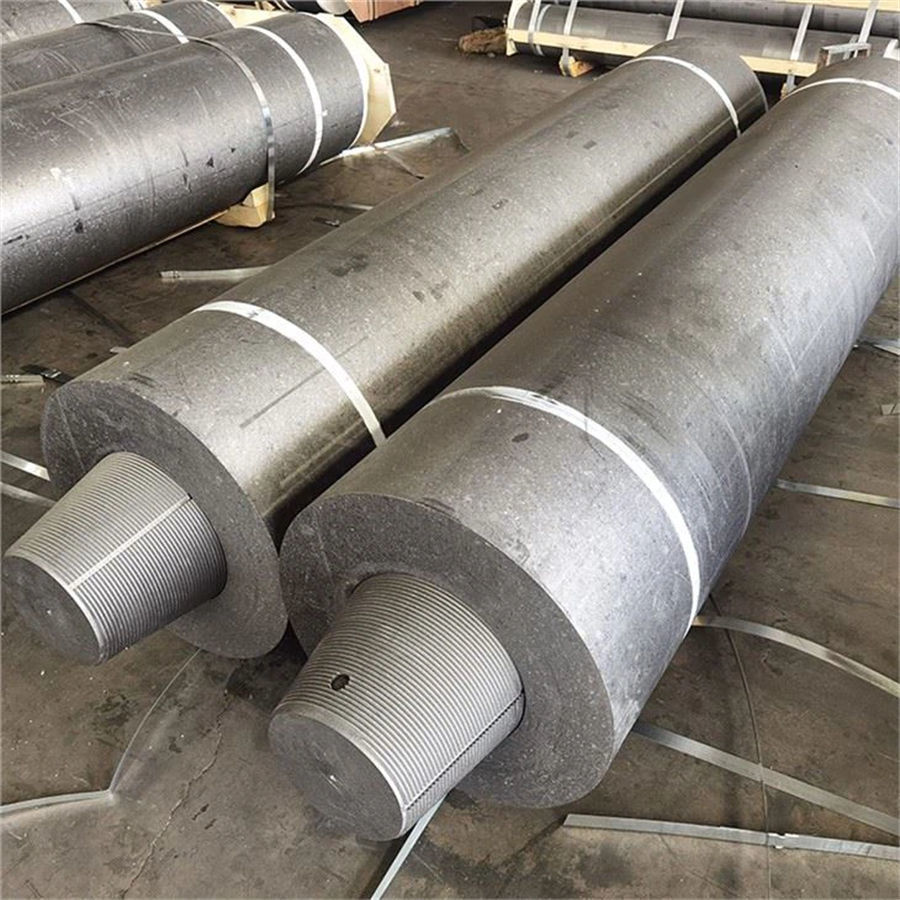
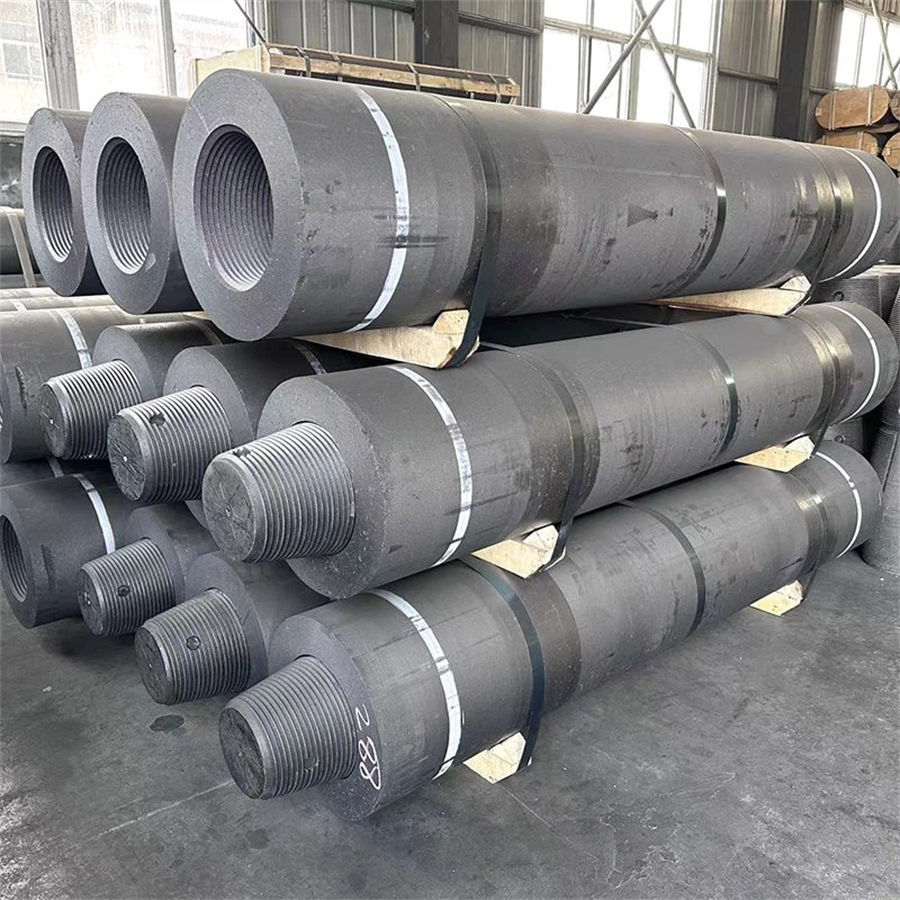
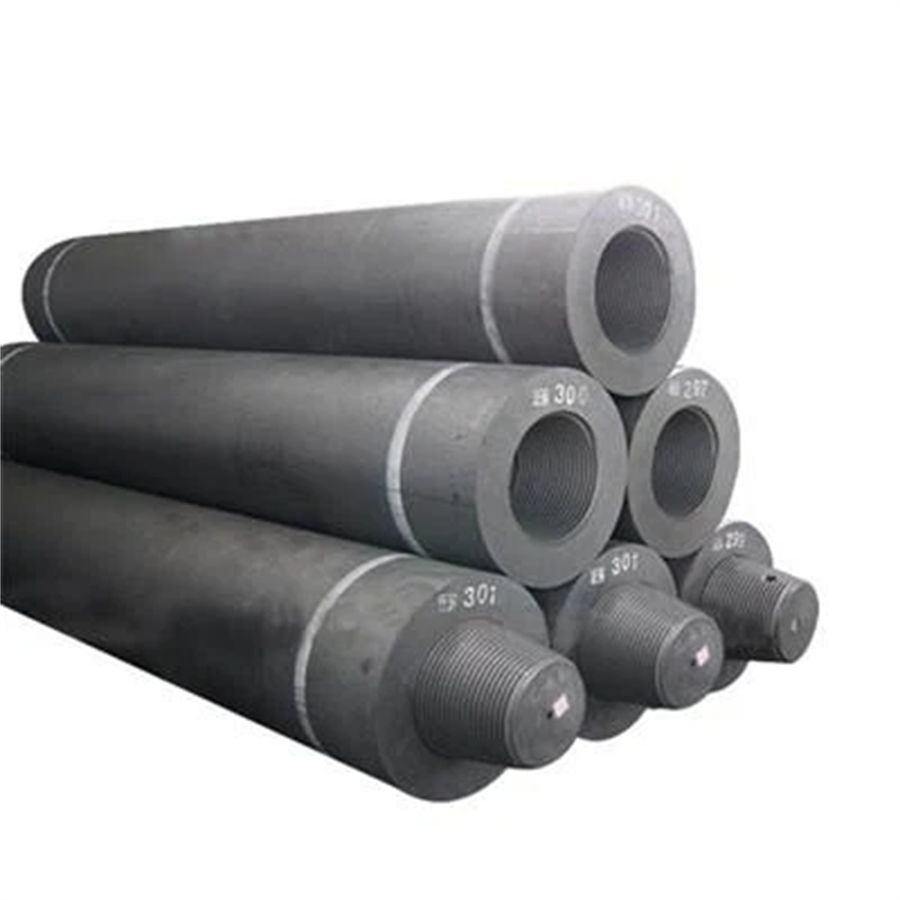
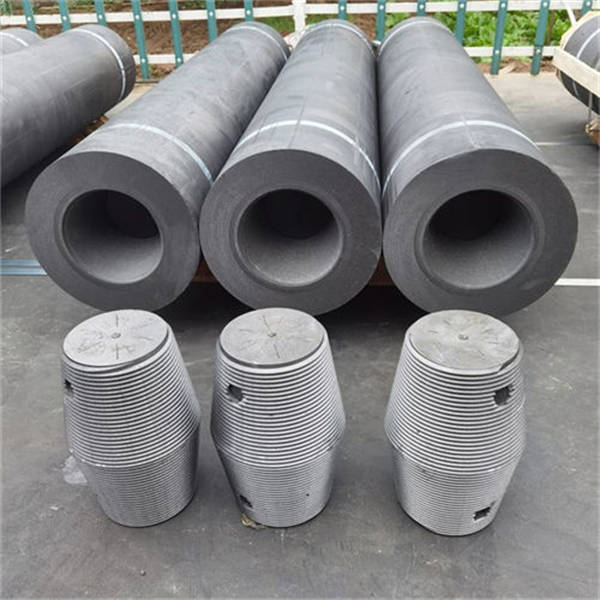
Графитовый электрод постоянной мощности (ПМ)
Принцип работы
Графитовый электрод м Изготавливается из высококачественного нефтяного кокса и пекового кокса методом дробления, замешивания, формования, обжига и графитизации, образуя однородную структуру графитных кристаллов с базовой электропроводностью. В электродуговых печах он преобразует электрическую энергию в дуговое тепло (1500–2000°C) для плавления металлической шихты, пригоден для средних по величине токовых нагрузок при традиционной плавке.
Особенности и области применения продукта
Особенности: экономичность при стабильной устойчивости к термическому удару, способность выдерживать циклические перепады температур; низкое содержание золы (≤0,5%) минимизирует попадание примесей; широкая совместимость с распространёнными обычными дуговыми печами по всему миру.
Применение: В основном используется в дуговых печах обычной мощности для производства углеродистой стали и чугуна, а также в погружных дуговых печах для промышленного производства промышленного кремния/желтого фосфора. Идеально подходит для малых и средних металлургических предприятий, стремящихся к сбалансированным показателям производительности и стоимости.
Производительность и преимущества
Экономичный и надежный для базового плавления
- Бюджетное превосходство Объединяя премиальный нефтяной кокс и оптимизированные процессы, производственные затраты на 12% ниже, чем у конкурентов, предлагая малым и средним предприятиям высокопродуктивное решение, которое сокращает инвестиции на одну печь на 15%.
- Долговечность переосмыслена С прочностью на изгиб ≥8,5 МПа и стойкостью к термическому удару, проверенной более чем в 1000 циклах, потери электродов снижаются на 10%, а частота замены — на 20%, что обеспечивает стабильную работу в течение длительных часов.
- Эффективность Plug-and-Play Стандартные диаметры (300–600 мм) подходят для 95% обычных печей по всему миру, сокращая время установки на 30% и позволяя быстро удовлетворять неотложные производственные потребности — начните плавку быстрее, чем когда-либо прежде.

Технические характеристики и лист данных:
P hysico- C Химические характеристики графитового электрода RP
Товары
ЕдиницаДиаметр (мм)
Товары
Единица
75–125 мм
150–200 мм
Типичный
Ценность250–300 мм
Типичный
Ценность350 mm
Типичный
Ценность400–500 мм
Типичный
Ценность550–700 мм
Типичный
Ценность3–5 дюймов
6–8 дюймов
10–12 дюймов
14 inch
16–20 дюймов
22–28 дюймов
Конкретный
Сопротивление ≤
ЭлектродмкОм .m
8.0
7.0
7.0
7.0
7.0
7.0
7.0
7.0
7.0
7.0
7.0
Сосок
6.0
6.0
5.0
5.0
5.0
5.0
5.0
5.0
5.0
5.0
5.0
Сгибание
Сила ≥Электрод
МПа
10.0
10.0
7.8
7.0
6.8
6.5
Сосок
14.0
14.0
15.0
15.0
15.0
15.0
Молодой
Модуль ≤Электрод
ГПа
9.3
9.3
9.3
9.3
9.3
9.0
Сосок
14.0
14.0
14.0
14.0
14.0
14.0
Насыпная плотность
Электрод
g/cm ³
1.60
1.61
1.65
1.62
1.65
1.63
1.65
1.64
1.65
1.65
1.65
Сосок
1.70
1.71
1.78
1.72
1.78
1.73
1.78
1.75
1.78
1.78
1.78
(100 ℃ -600 ℃ )
КТЭ ≤Электрод
X10
-6/ ℃2.9
2.9
2.9
2.9
2.9
2.9
Сосок
2.7
2.7
2.8
2.8
2.8
2.8
Содержание золы ≤
%
0.3
0.3
0.3
0.3
0.3
0.3
Примечание: Аш Контент и КТЭ являются Они для Ссылка
Размер и допуск рутилового электрода
Имя
Диаметр электрода
Длина Eecros
Дамтер у длину
Максимум
Минимум
МаксимумДюйм
мм
мм
мм
мм
мм
14×60
350×1500
357
352
1550
1400
14×72
350×1800
1875
1700
14×96
350×2400
2475
2275
16×60
400×1500
409
403
1550
1400
16×72
400×1800
1875
1700
16×96
400×2400
2475
2275
18×72
450×1800
460
454
1875
1700
18 × 96
450×2400
2475
2275
18×110
450×2700
2850
2550
20×72
500×1800
511
505
1875
1700
20×84
500×2100
2175
1975
20×96
500×2400
2475
2275
20×110
500×2700
2850
2550
22×84
550×2100
562
556
2175
1975
22×96
550×2400
2475
2275
24×84
600×2100
613
607
2175
1975
24×96
600×2400
2475
2275
24×110
600×2700
2850
2550
26×110
650×2700
663
657
2850
2550
28×110
700×2700
714
708
2850
2550


Предложенная рабочая токовая нагрузка графитовых электродов
Номинальный диаметр
Операция Ток (Ампер)Дюйм
мм
RP Графитовый электрод
Графитовый электрод HP
УГП графитовый электрод3
φ75
1300–2000
—
—-
4
φ100
1800–3000
—
—-
5
φ130
2800–4200
—
—
6
φ150
4000–5000
—-
—-
8
φ200
4800–9000
6000–9000
10
φ250
8000–12000
9000–14000
8100–12200
12
φ300
11000–16000
14500–18500
15000–22000
14
φ350
15000–22000
19000–28000
20 000–30 000
16
φ400
20 000–28 000
23000–35000
25000–40000
18
φ450
24000–34000
30000–42000
32000–45000
20
φ500
28000–42000
35000–50000
38000–55000
22
φ550
31000–45000
35000–55000
42000–66000
24
φ600
32000–46000
40000–62000
60 000–90 000
26
φ650
35000–48000
45000–72000
60 000–90 000
28
φ700
39000–49000
48000–75000
70000–120000
Примечание: На EAF текущее значение рекомендуется уменьшить на 10%; на LF оно может быть увеличено на 10%.
Обработка размеров электрода и ниппеля
Единица (мм)
Применимый
Дюйм
Номинальный Диаметр
Сосок
D2
Разъём
Шаг резьбы
Большой Диаметр
Длина
Средний Диаметр
Маленький Диаметр
Глубина
RP/HP/UHP
Графит
Электрод12
300
177.16
270.9
172.95
168.73
141.5
8.47
14
350
215.9
304.8
211.69
207.47
158.4
16
400
215.9
304.8
211.69
207.47
158.4
16
400
241.3
338.7
237.09
232.87
175.3
18
450
241.3
338.7
237.09
232.87
175.3
18
450
273.05
355.6
268.84
264.62
183.8
20
500
273.05
355.6
268.84
264.62
183.8
20
500
298.45
372.6
294.24
290.02
192.2
22
550
298.45
372.6
294.24
290.02
192.2
12
300
177.8
215.9
174.64
171.48
114
6.35
14
350
203.2
254
200.04
196.88
133
16
400
222.25
304.8
219.09
215.93
158.4
16
400
222.25
355.6
219.09
215.93
183.8
18
450
241.3
304.8
238.14
234.98
158.4
18
450
241.3
355.6
238.14
234.98
183.8
20
500
269.88
355.6
266.72
263.56
183.8
20
500
269.88
457.2
266.72
263.56
234.6
22
550
298.45
355.6
295.29
292.13
183.8
22
550
298.45
457.2
295.29
292.13
234.6
24
600
317.5
355.6
314.34
311.18
183.8
24
600
317.5
457.2
314.34
311.18
234.6
26
650
355.6
457.2
352.44
349.28
234.6
26
650
355.6
558.8
352.44
349.28
285.4
28
700
374.65
457.2
371.49
368.33
234.6
28
700
374.65
558.8
371.49
368.33
285.4
30
750
406.4
584.6
403.24
400.08
260
30
750
406.4
609.8
403.24
400.08
310.08
32
800
431.8
635
428.64
425.48
323.5
РЕКОМЕНДУЕТСЯ ПРОТИВОМОМЕНТ ЗАТЯЖКИ
Электрод День Счётчик
(мм)
Крутящий момент ( (N. М )


300
900
350
1300
400
1550
450
1850
500
2400
550
2750
600
3800
650
4300
700
5200
750
6800


Ключевые слова:
Запрос
Обратите внимание: пожалуйста, оставьте свой адрес электронной почты — наши специалисты свяжутся с вами как можно скорее!
Телефон/WhatsApp:
Электронная почта:
Huatao Group приложит все усилия, чтобы поставить все необходимые вам отраслевые продукты в Китае. Однажды начав сотрудничество — партнёр на всю жизнь.
HUATAO GROUP
Оставить сообщение
ССЫЛКИ: