 Esperanto
 Shqiptare
 Euskara
 Zulu
 Latinus
 Cymraeg
 தமிழ்
 Slovak
 Slovak
 Afrikaans
Категории
Свяжитесь с нами
Электронная почта:
team3@huataogroup.com
Телефон/WhatsApp:
+86-13331385676
Адрес:
№ 298 улица Чжунхуа Северная, город Шицзячжуан, Китай.

УГП графитовый электрод
- Подробности о продукте
-
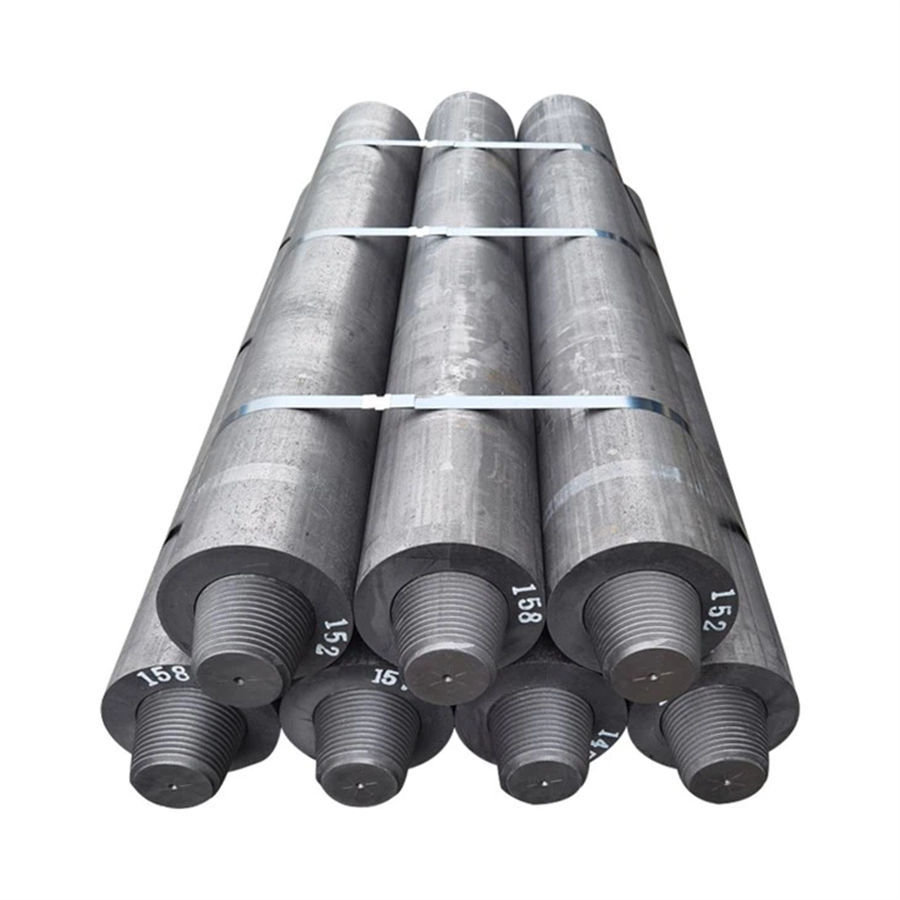
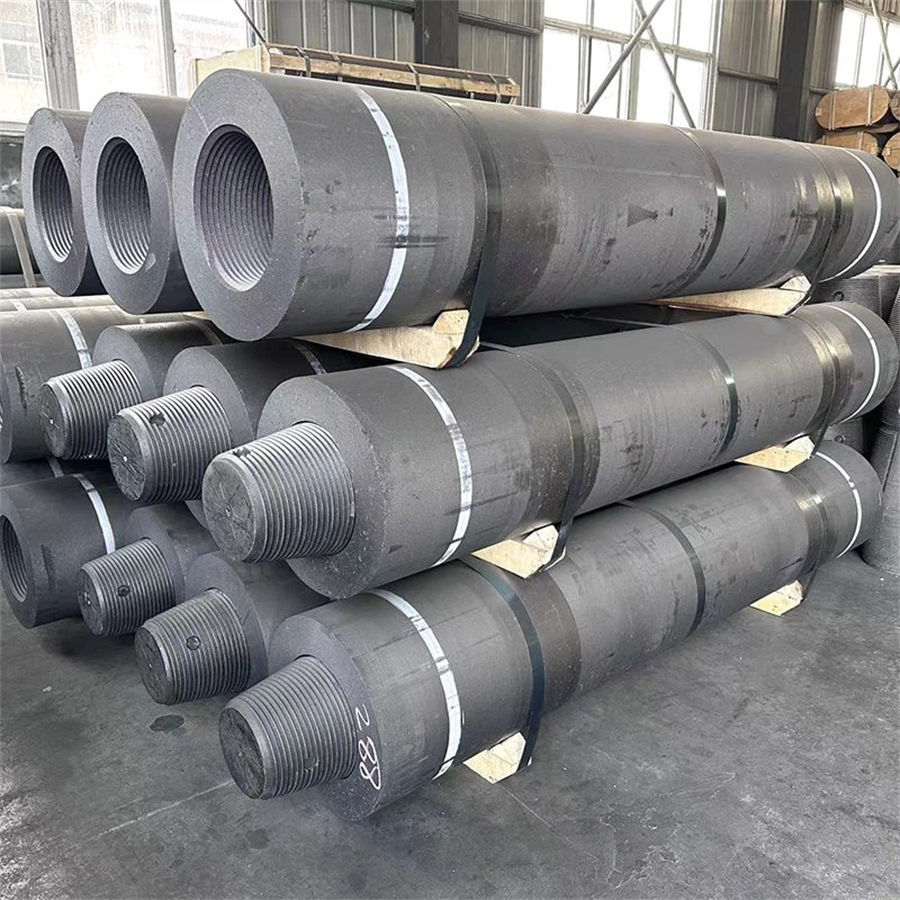
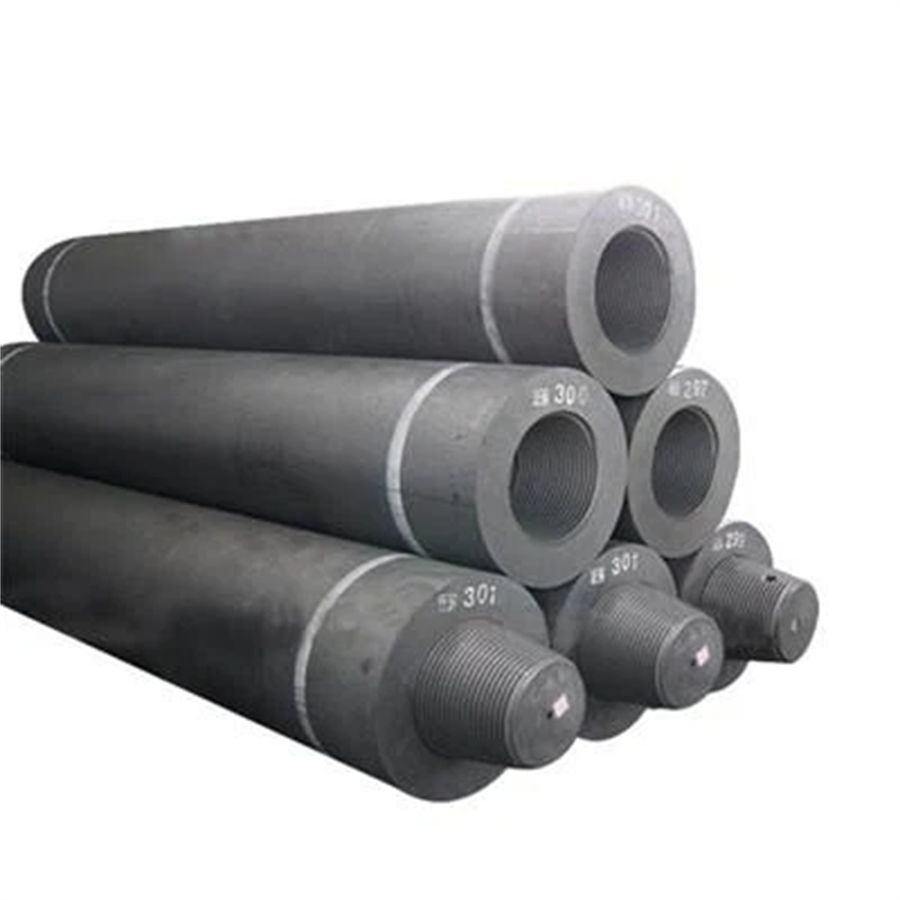
Ультравысокомощный (UHP) графитовый электрод
Принцип работы
Изготовлено из высокочистого игольчатого кокса и специального пека методом изостатического прессования, ультравысокотемпературной графитизации (2800–3000°C) и нанопокрытия, формирующего высокоориентированные графитные кристаллы. В ультравысокомощных дуговых печах сверхнизкое электрическое сопротивление (≤5,5 мкОм·м) обеспечивает быструю проводимость токов силой более 100 000 ампер, позволяя точно контролировать температуры дуги (2000–2500°C) для сложных процессов плавки и применения в области новых энергетических технологий.
Особенности и области применения продукта
- Особенности 12%-ная проводимость меди сокращает время плавления на 20%-25% на тонну стали; двойные антиокислительные покрытия (SiC CVD + пропитка смолой) снижают потери при высоких температурах на 30%; высокоудельная структура (≥1,70 г/см³) устойчива к ползучести в печах мощностью 80–300 тонн.
- Приложения Используется в сверхмощных дуговых печах для нержавеющей стали, электротехнической стали, сплавов на основе никеля и таких новых энергетических областей, как графитизация анодов литиевых батарей/фотоэлектрическая очистка кремния. Является основным расходным материалом для крупномасштабных интеллектуальных операций печей в высокотехнологичных отраслях.
Производительность и преимущества
Флагманский супервысокомощный аппарат для передового плавления
- Пик эффективности Удельное сопротивление ≤5,5 мкОм·м (12% проводимости меди), а при резке большого диаметра 800 мм время плавки сокращается на 25%, что позволяет увеличить суточный объем производства на 30% — производство каждой тонны стали происходит быстрее, чем у конкурентов.
- Долговечность, выходящая за пределы Технология двойного покрытия (SiC CVD + пропитка пеком) ограничивает окисление до ≤0,15 мм/ч, продлевая срок службы на 25% по сравнению с электродами HP и снижая ежегодные затраты на потерю материала на 40% — устанавливая новый стандарт долговечности.
- Эксперт по премиальным приложениям Ультравысокая чистота (зола ≤0,2%) идеально подходит для графитизации нержавеющей стали, электротехнической стали и анодов литиевых батарей. Сертифицировано ведущими мировыми производителями стали из топ-10, что помогает вам уверенно выйти на высококлассные рынки.


Технические характеристики и лист данных
P Физико-химические характеристики УВЧ графитового электрода
Товары
Единица
Диаметр (мм )
250–400
мм
Ты p Икаль
В Ценность450–500
мм
Ты p Икаль
В Ценность550–600
мм
Ты p Икаль
В Ценность650–700
мм
Ты p Икаль
В Ценность10–16 дюймов
18–20 дюймов
22-24 Я нч
26–28 дюймов
Конкретный
Сопротивление≤
ЭлектродмкОм. м
5.5
5.0
5.1
5.0
5.5
5.0
4.8
4.8
Сосок
4.0
3.5
3.8
3.5
3.5
3.5
3.2
3.2
Сгибание
Прочность ≥Электрод
МПа
11.0
11.0
11.0
11.0
Сосок
18.0
18.0
20.0
20.0
Молодой
Модуль ≤Электрод
ГПа
14.0
14.0
14.0
14.0
Сосок
18.0
18.0
22.0
22.0
Насыпная плотность
Электрод
г/см³
1.69
1.75
1.70
1.75
1.72
1.75
1.75
1.75
Сосок
1.78
1.85
1.82
1.85
1.82
1.85
1.85
1.85
(100℃–600℃)
КТЭ ≤Электрод
X10
-6/℃1.5
1.5
1.4
1.4
Сосок
1.4
1.4
1.2
1.2
Содержание золы ≤
%
0.3
0.3
0.3
0.3
Примечание: Содержание золы приводится только для справки.

Размер и допуск рутилового электрода
Имя
Диаметр электрода
Длина Eecros
Дамтер у длины
Максимум
Минимум
МаксимумДюйм
мм
мм
мм
мм
мм
14×60
350×1500
357
352
1550
1400
14×72
350×1800
1875
1700
14×96
350×2400
2475
2275
16×60
400×1500
409
403
1550
1400
16×72
400×1800
1875
1700
16×96
400×2400
2475
2275
18×72
450×1800
460
454
1875
1700
18 × 96
450×2400
2475
2275
18×110
450×2700
2850
2550
20×72
500×1800
511
505
1875
1700
20×84
500×2100
2175
1975
20×96
500×2400
2475
2275
20×110
500×2700
2850
2550
22×84
550×2100
562
556
2175
1975
22×96
550×2400
2475
2275
24×84
600×2100
613
607
2175
1975
24×96
600×2400
2475
2275
24×110
600×2700
2850
2550
26×110
650×2700
663
657
2850
2550
28×110
700×2700
714
708
2850
2550
Предложенная рабочая токовая нагрузка графитовых электродов
Номинальный диаметр
Операция Ток (Ампер)
Дюйм
мм
RP Графитовый электрод
Графитовый электрод HP
УГП графитовый электрод3
φ75
1300–2000
—
—
4
φ100
1800–3000
—
—
5
φ130
2800–4200
—
—
6
φ150
4000–5000
—
—
8
φ200
4800–9000
6000–9000
10
φ250
8000–12000
9000–14000
8100–12200
12
φ300
11000–16000
14500–18500
15000–22000
14
φ350
15000–22000
19000–28000
20 000–30 000
16
φ400
20 000–28 000
23000–35000
25000–40000
18
φ450
24000–34000
30000–42000
32000–45000
20
φ500
28000–42000
35000–50000
38000–55000
22
φ550
31000–45000
35000–55000
42000–66000
24
φ600
32000–46000
40000–62000
60 000–90 000
26
φ650
35000–48000
45000–72000
60 000–90 000
28
φ700
39000–49000
48000–75000
70000–120000
Примечание: На EAF текущее значение рекомендуется уменьшить на 10%; на LF оно может быть увеличено на 10%.Обработка размеров электрода и ниппеля
Единица (мм)
Применимый
Дюйм
Номинальный Диаметр
Сосок
D2
Разъём
Шаг резьбы
Большой Диаметр
Длина
Средний Диаметр
Маленький Диаметр
Глубина
RP/HP/UHP
Графит
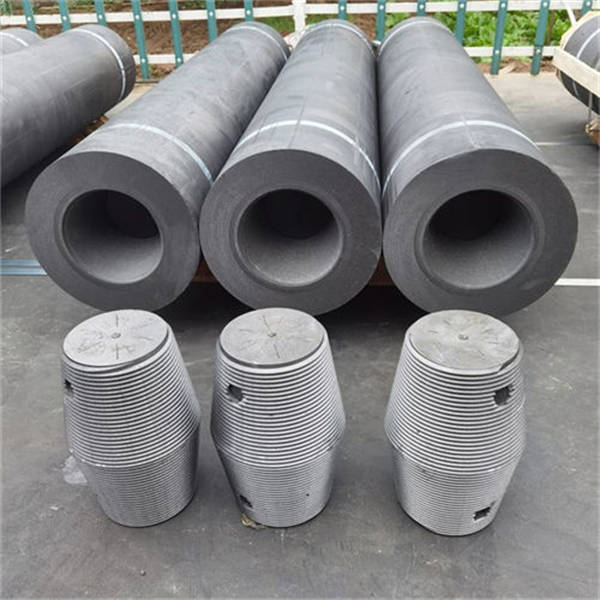
Электрод12
300
177.16
270.9
172.95
168.73
141.5
8.47
14
350
215.9
304.8
211.69
207.47
158.4
16
400
215.9
304.8
211.69
207.47
158.4
16
400
241.3
338.7
237.09
232.87
175.3
18
450
241.3
338.7
237.09
232.87
175.3
18
450
273.05
355.6
268.84
264.62
183.8
20
500
273.05
355.6
268.84
264.62
183.8
20
500
298.45
372.6
294.24
290.02
192.2
22
550
298.45
372.6
294.24
290.02
192.2
12
300
177.8
215.9
174.64
171.48
114
6.35
14
350
203.2
254
200.04
196.88
133
16
400
222.25
304.8
219.09
215.93
158.4
16
400
222.25
355.6
219.09
215.93
183.8
18
450
241.3
304.8
238.14
234.98
158.4
18
450
241.3
355.6
238.14
234.98
183.8
20
500
269.88
355.6
266.72
263.56
183.8
20
500
269.88
457.2
266.72
263.56
234.6
22
550
298.45
355.6
295.29
292.13
183.8
22
550
298.45
457.2
295.29
292.13
234.6
24
600
317.5
355.6
314.34
311.18
183.8
24
600
317.5
457.2
314.34
311.18
234.6
26
650
355.6
457.2
352.44
349.28
234.6
26
650
355.6
558.8
352.44
349.28
285.4
28
700
374.65
457.2
371.49
368.33
234.6
28
700
374.65
558.8
371.49
368.33
285.4
30
750
406.4
584.6
403.24
400.08
260
30
750
406.4
609.8
403.24
400.08
310.08
32
800
431.8
635
428.64
425.48
323.5


РЕКОМЕНДУЕТСЯ ПРОТИВОМОМЕНТ ЗАТЯЖКИ
Электрод День Счётчик
(мм)
Крутящий момент ( (N. М )


300
900
350
1300
400
1550
450
1850
500
2400
550
2750
600
3800
650
4300
700
5200
750
68


Ключевые слова:
Запрос
Обратите внимание: пожалуйста, оставьте свой адрес электронной почты — наши специалисты свяжутся с вами как можно скорее!
Телефон/WhatsApp:
Электронная почта:
Huatao Group приложит все усилия, чтобы поставить все необходимые вам отраслевые продукты в Китае. Однажды начав сотрудничество — партнёр на всю жизнь.
HUATAO GROUP
Оставить сообщение
ССЫЛКИ: